


Шаг резьбы — это расстояние между одноимёнными точками соседних витков (например, между двумя вершинами), измеренное вдоль оси. В метрической резьбе его указывают в миллиметрах, в дюймовой и трубной — числом ниток на дюйм. Метчик, плашку и сверло подбирают по двум параметрам — номинальному диаметру и шагу. Поэтому ошибка в шаге оборачивается несобираемым соединением, сорванной резьбой или сломанным в отверстии метчиком. Ниже — таблица шагов метрической резьбы с диаметрами сверл, расшифровка обозначений, способы измерить шаг и данные для заявки на инструмент.
Крупный и мелкий шаг резьбы: таблица и диаметры сверл
Для каждого номинального диаметра метрической резьбы предусмотрен один крупный (основной) шаг, который в обозначении не указывают, и один или несколько мелких, которые указывают всегда. Крупный шаг — выбор по умолчанию для крепежа общего назначения: такая резьба быстрее собирается и менее чувствительна к забоинам и загрязнению. Мелкий шаг применяют, когда нужны меньшая глубина профиля и более надёжное самоторможение: в тонкостенных деталях и трубах, штуцерах гидравлики, регулировочных винтах, соединениях, работающих под вибрацией.
В таблице — крупные шаги, самые распространённые мелкие шаги и диаметры сверл под резьбу с крупным шагом. Для редких сочетаний диаметра и шага ориентируйтесь на чертёж детали.
| Резьба | Крупный шаг, мм | Мелкие шаги, мм | Сверло под крупный шаг, мм |
|---|---|---|---|
| М3 | 0,5 | 0,35 | 2,5 |
| М4 | 0,7 | 0,5 | 3,3 |
| М5 | 0,8 | 0,5 | 4,2 |
| М6 | 1,0 | 0,75 | 5,0 |
| М8 | 1,25 | 1,0; 0,75 | 6,8 |
| М10 | 1,5 | 1,25; 1,0; 0,75 | 8,5 |
| М12 | 1,75 | 1,5; 1,25; 1,0 | 10,2 |
| М14 | 2,0 | 1,5; 1,25; 1,0 | 12,0 |
| М16 | 2,0 | 1,5; 1,0 | 14,0 |
| М18 | 2,5 | 2,0; 1,5; 1,0 | 15,5 |
| М20 | 2,5 | 2,0; 1,5; 1,0 | 17,5 |
| М22 | 2,5 | 2,0; 1,5; 1,0 | 19,5 |
| М24 | 3,0 | 2,0; 1,5; 1,0 | 21,0 |
| М30 | 3,5 | 2,0; 1,5; 1,0 | 26,5 |
Диаметр сверла под резьбу для режущего метчика с достаточной для практики точностью равен номинальному диаметру минус шаг. Для мелкого шага формула та же: под М10×1 — сверло 9,0 мм, под М12×1,5 — 10,5 мм, под М16×1,5 — 14,5 мм, под М20×1,5 — 18,5 мм. Для раскатников (бесстружечных метчиков) отверстие делают больше, и его диаметр берут из таблицы производителя. Сверла по металлу подбирайте строго по расчётному диаметру. Слишком большое отверстие даёт неполный профиль резьбы, слишком маленькое — перегрузку и поломку метчика.
Как расшифровать обозначение резьбы
Обозначение метрической резьбы на чертеже состоит из буквы М и номинального диаметра в миллиметрах, а для мелкого шага к ним добавляют значение шага через знак «×». Например, М12 означает крупный шаг 1,75 мм, М12×1,25 — мелкий шаг 1,25 мм. После размера могут стоять направление витков и поле допуска. Дюймовые и трубные резьбы обозначают по другим правилам.
| Обозначение | Что означает | Шаг |
|---|---|---|
| М12 | Метрическая резьба, крупный шаг | 1,75 мм, по таблице |
| М12×1,25 | Метрическая резьба, мелкий шаг | 1,25 мм, указан явно |
| М12×1,25LH | Метрическая левая резьба | 1,25 мм; LH — левое направление витков |
| М12-6H / М12-6g | Внутренняя / наружная резьба с полем допуска | 1,75 мм; 6H и 6g — поля допуска |
| G1/2 | Трубная цилиндрическая | 14 ниток на дюйм, около 1,814 мм |
| R1/2, Rc1/2 | Трубная коническая наружная и внутренняя | 14 ниток на дюйм, около 1,814 мм |
| 1/4″-20 UNC | Дюймовая унифицированная | 20 ниток на дюйм, около 1,27 мм |
| Tr20×4 | Трапецеидальная для ходовых винтов | 4 мм |
Шаг трубной резьбы переводят в миллиметры делением 25,4 на число ниток на дюйм. Например, 14 ниток на дюйм у G1/2 соответствуют шагу около 1,814 мм. Размер трубной резьбы — условное обозначение, а не наружный диаметр: у G1/2 наружный диаметр заметно больше половины дюйма. Поэтому трубную резьбу нельзя подобрать, просто измерив её линейкой.
Как определить шаг резьбы на детали
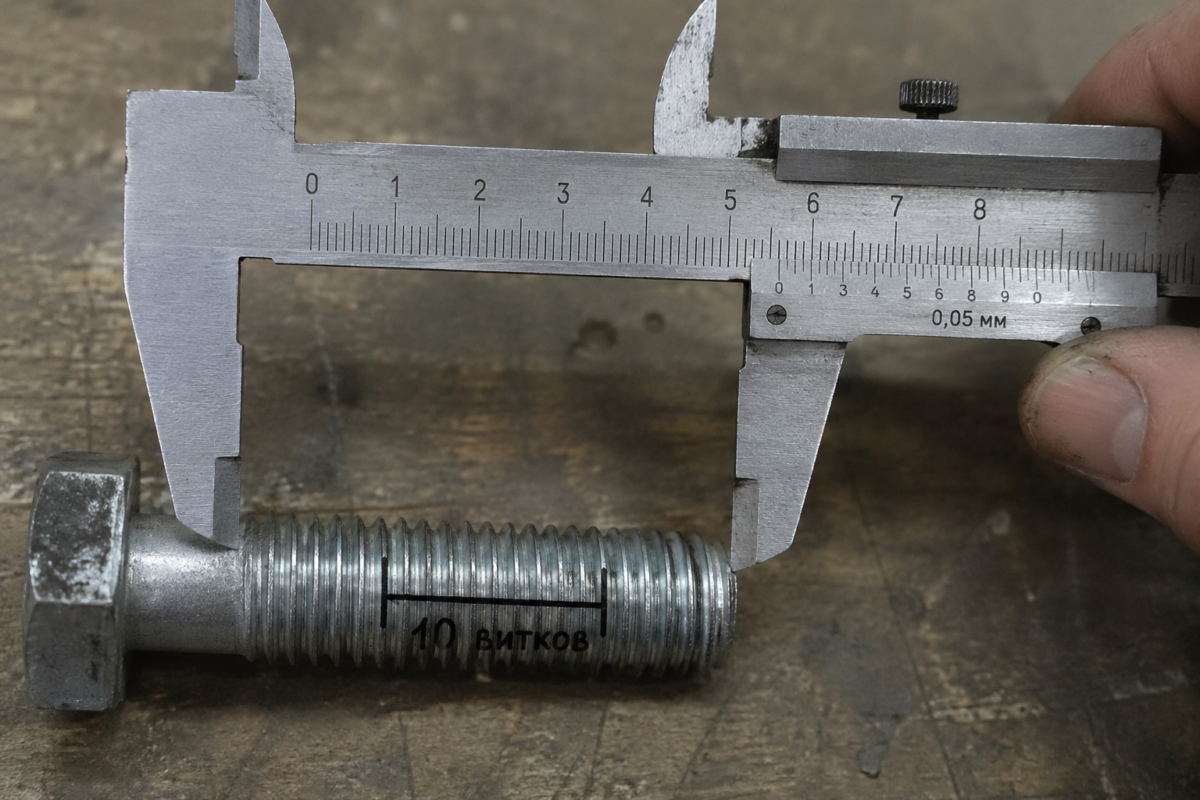
Определить шаг резьбы на детали быстрее всего резьбомером — набором пластин-шаблонов: подбирают пластину, зубцы которой прилегают к виткам без просвета, и читают значение на ней. Без резьбомера шаг измеряют штангенциркулем: замеряют расстояние между вершинами первого и одиннадцатого витка и делят его на 10. Для дюймовой резьбы считают число витков на длине одного дюйма (25,4 мм). Для таких замеров подойдут штангенциркули для измерения резьбовых деталей.
Измерять по одному-двум виткам ненадёжно: некоторые метрические и дюймовые шаги отличаются на сотые доли миллиметра, и разница проявляется только на длинной базе. После шага измеряют наружный диаметр болта или внутренний диаметр отверстия и сверяют пару «диаметр — шаг» с таблицей. Наружный диаметр болта обычно немного меньше номинала. Если шаг не совпадает ни с одним значением метрического ряда, а диаметр близок к дюймовым размерам, резьба дюймовая или трубная.
Как подобрать метчик и плашку под нужный шаг резьбы
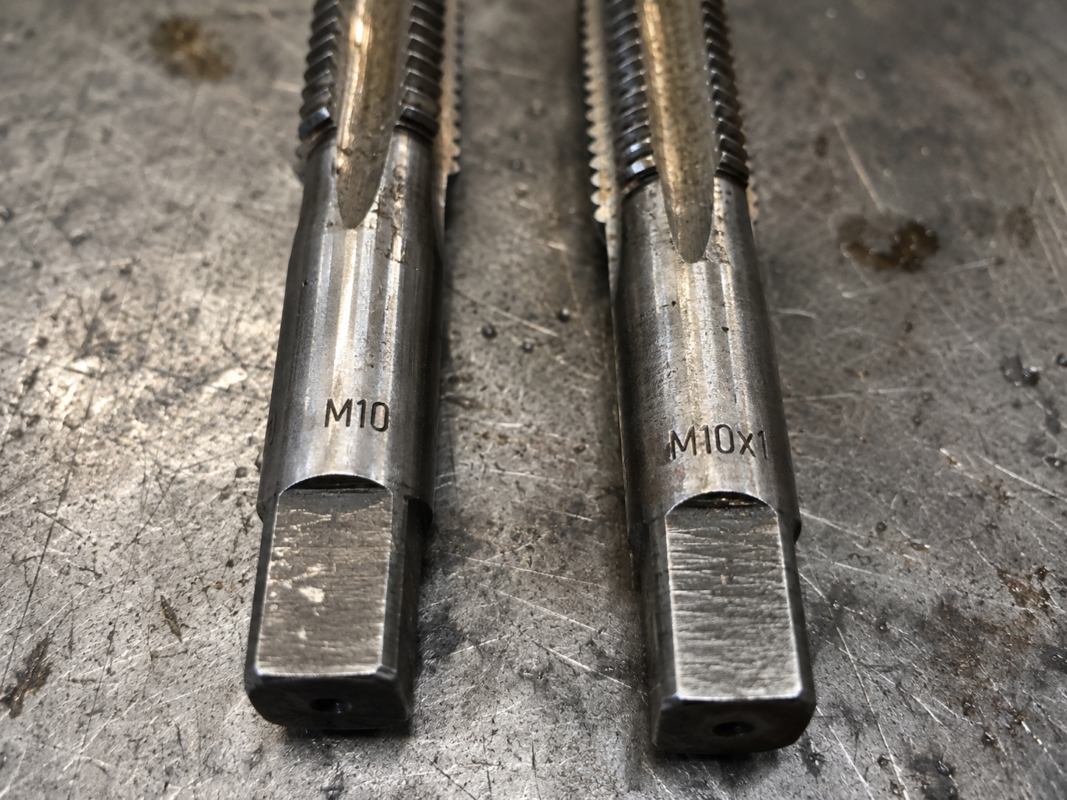
Метчик и плашку подбирают по полному обозначению резьбы — диаметру, шагу, направлению витков и полю допуска. Учитывают и условия работы: тип отверстия, материал детали и способ нарезания. Шаг инструмента должен точно совпадать с шагом ответной детали. Для резьбы М10×1 нужен метчик с мелким шагом 1 мм, метчик М10 с шагом 1,5 мм её не нарежет, и универсальной замены нет.
Метчики
Ручные метчики по металлу, как правило, выпускают комплектами из двух или трёх штук: черновой и чистовой, а для крупных шагов добавляют средний. Нагрузка распределяется между ними, и риск поломки ниже. Машинный метчик нарезает резьбу за один проход, поэтому его исполнение выбирают по условиям обработки.
| Условия нарезания | Рекомендуемый метчик | Почему |
|---|---|---|
| Сквозное отверстие, сталь | С коррекционной заточкой (подточкой) | Стружка уходит вперёд, в выход отверстия |
| Глухое отверстие, вязкие материалы | Со спиральной канавкой | Стружка выводится к хвостовику и не забивает дно |
| Чугун, бронза, короткая стружка | С прямыми канавками | Сыпучая стружка не требует направленного отвода |
| Ручная работа, ремонт | Комплект ручных метчиков | Нагрузка делится между черновым и чистовым |
Для конструкционных сталей и цветных металлов, как правило, достаточно метчиков из обычной быстрорежущей стали. Для нержавеющих и труднообрабатываемых сталей выбирают кобальтовую быстрорежущую сталь. Под стандартный крепёж берут метчик с полем допуска 6H, а под резьбу, которую затем цинкуют или покрывают иным способом, — метчик с увеличенным полем допуска. Вращают метчик воротком для метчиков и плашек, соразмерным диаметру: слишком длинный вороток на малых резьбах повышает риск поломки.
Плашки
Круглые плашки по металлу нарезают наружную резьбу и работают в плашкодержателе. Диаметр заготовки берут немного меньше номинального, а точное значение приводится в рекомендациях производителя плашек. На торце снимают фаску, чтобы плашка зашла без перекоса. Для мелкого шага нужна отдельная плашка с тем же обозначением, например М16×1,5.
Что указать в заявке на резьбовой инструмент
Чтобы избежать пересортицы, для каждой позиции в заявке указывают полное обозначение резьбы с шагом, тип и исполнение инструмента, материал режущей части и количество. Минимальный набор данных:
- обозначение резьбы с шагом даже для крупного: «М10×1,5» вместо «М10», чтобы шаг не додумывали ни закупщик, ни поставщик;
- направление витков, если резьба левая (LH);
- поле допуска: 6H для метчиков и 6g для плашек, если в чертеже не указано иное;
- тип инструмента: ручной комплект или машинный метчик, форма канавки, сквозное или глухое отверстие;
- материал режущей части и материал обрабатываемой детали;
- для сверл — точный диаметр и длина.
При приёмке партии сверяйте с заявкой маркировку на хвостовике каждого метчика и на плашке. Инструмент М10 и М10×1 внешне почти не различается, а ошибка обнаруживается уже на станке. Выборочную проверку удобно делать резьбовым калибром-пробкой или заведомо годным болтом нужного размера. Если в чертеже указана редкая пара «диаметр — шаг», специалисты «Велес-Инструмент» помогут подобрать инструмент по спецификации до оформления заказа.
Частые вопросы
Какой шаг у резьбы М8?
Крупный шаг резьбы М8 — 1,25 мм; он подразумевается, если в обозначении шаг не указан. Мелкие шаги для этого диаметра — 1,0 и 0,75 мм, их всегда пишут явно, например М8×1. Под метчик с крупным шагом сверлят отверстие 6,8 мм.
Какое сверло нужно под резьбу М10?
Под М10 с крупным шагом 1,5 мм — сверло 8,5 мм, под М10×1,25 — 8,8 мм, под М10×1 — 9,0 мм. Значения рассчитаны для режущих метчиков. Для раскатников диаметр отверстия берут из таблицы производителя.
Можно ли нарезать резьбу с мелким шагом обычным метчиком?
Нет: метчик нарезает только тот шаг, под который изготовлен. Метчик с крупным шагом испортит отверстие, подготовленное под мелкую резьбу, а болт с мелким шагом в такую резьбу не войдёт. Для каждого сочетания диаметра и шага нужен свой инструмент.
Как отличить метрическую резьбу от дюймовой?
Измерьте шаг на длине не менее 10 витков, а также наружный диаметр. Если шаг не совпадает ни с одним значением метрического ряда, резьба, скорее всего, дюймовая или трубная. Для уверенности сравните деталь с заведомо известным болтом или гайкой нужного типа.
Что означают обозначения 6H и 6g?
Это поля допуска резьбы: цифра задаёт степень точности, буква — положение поля допуска. Заглавная буква относится к внутренней резьбе (отверстие, гайка), строчная — к наружной (болт, шпилька). Сочетание 6H/6g — стандартная посадка для большинства резьбовых соединений общего назначения.
Итог: как не ошибиться с шагом при закупке
Шаг — такой же обязательный параметр резьбы, как диаметр. Крупный шаг подразумевается, если он не указан, мелкий всегда пишут явно, а дюймовые и трубные резьбы считают в нитках на дюйм. Перед закупкой определите шаг на детали или по чертежу, рассчитайте диаметр сверла и укажите в заявке полное обозначение резьбы с полем допуска и исполнением инструмента. «Велес-Инструмент» поставляет предприятиям метчики, плашки, сверла и мерительный инструмент оптом, с отсрочкой платежа и доставкой по всей Беларуси. Отправьте спецификацию на info@veles-prom.by или позвоните по телефону +375 (17) 317-06-91 — специалисты помогут подобрать инструмент под нужный шаг и материал детали.